اگر قصد ورود به زنجیره تولید فلزات اساسی را دارید و میخواهید بدانید آیا بازدهی اقتصادی این صنعت توجیهپذیر است یا خیر، در یک ارزیابی صریح مهندسی، سرمایهگذاری در کارخانه کاتد مس به روش هیدرومتالورژی یکی از پروژههای صنعتی با پتانسیل بازگشت سرمایه سریع در حوزه فلزات پایه است؛ مشروط بر آنکه میزان مصرف اسید سنگ و کانیشناسی کانسنگ پیش از احداث به دقت ارزیابی شود.
در این راهنمای جامع، ابعاد فنی و اقتصادی طرح شامل عیارسنجی کانسنگهای اکسیدی و تولید کاتد مس به روش لیچینگ و SX/EW (مهندسی پد هیپ لیچینگ، استخراج با حلال و سالن الکترووینینگ) را واکاوی میکنیمتا بدون کلیگویی، نقشه راه احداث خط تولید کاتد صادراتی با خلوص نود و نه ممیز نود و نه صدم درصد در اختیارتان قرار گیرد.
چرا سرمایهگذاری در کارخانه کاتد مس یکی از سودآورترین گزینههای معدنی است؟
تولید مستقیم شمش و صفحات کاتد مس با خلوص استاندارد صادراتی بدون نیاز به کورههای ذوب آلاینده و پرهزینه، مزیتی بنیادین در زنجیره متالورژی استخراجی مس به شمار میرود. برخلاف روشهای سنتی پیرومتالورژی که مستلزم احداث مجتمعهای عظیم ذوب، کارخانههای اسیدسازی و واحدهای تصفیه الکترولیتی با سرمایهگذاریهای سنگین چند ده میلیون دلاری هستند، خطوط هیدرومتالورژی با سرمایهگذاری اولیه بسیار معقولتری قابل اجرا میباشند.
تحلیلهای مالی نشان میدهد تولید کاتد به دلیل ماهیت محصول نهایی با نقدشوندگی بالا در بورس کالا و بازارهای جهانی، ریسک فروش تجاری را بهطور محسوسی کاهش میدهد. در مقایسه با تولید کنسانتره مس که با جریمههای عناصر ناخالص، هزینههای گزاف کرایه حمل خاک و تخفیفهای تجاری کارخانجات ذوب مواجه است، کاتد مس خالصترین فرم تجاری فلز سرخ است که همواره مشتریان نقدی دستبهنقد داخلی و بینالمللی دارد.
همچنین وجود ذخایر غنی کانسنگهای اکسیدی مس در زونهای ساختاری کشور و دسترسی پایدار به اسید سولفوریک ارزانقیمت داخلی، میتواند هزینه تمامشده تولیدکنندگان ایرانی را نسبت به رقبای منطقهای کاهش دهد.این مزیت رقابتی استثنایی، انگیزه فوقالعادهای برای سرمایهگذاران بخش خصوصی جهت بهرهبرداری از معادن کوچک و متوسط پدید میآورد.
تقاضای بلندمدت صنایع خودروی برقی، شبکههای هوشمند توزیع برق و نیروگاههای خورشیدی، چشمانداز بازار مس را حمایت میکند؛ هرچند قیمت جهانی آن نوسان دارد و بر بازدهی طرح اثر میگذارد. از این رو، تصمیم برای احداث کارخانه کاتد مس باید بر پایه تحلیل حساسیت نسبت به قیمت مس و مصرف اسید گرفته شود.
مشخصات کانسنگ مس ورودی؛ کانسنگهای اکسیدی، کربناته و خاکهای کمعیار
شناخت دقیق ماهیت کانیشناسی کانسنگ، پیششرط الزامی در انتخاب مسیر فرآیندی و تضمین سودآوری طرح است. کانسنگهای مس به دو دسته کلی اکسیدی و سولفیدی تقسیم میشوند که هر یک رژیم انحلال اسیدی کاملاً متفاوتی را در واکنش با سولفوریک اسید نشان میدهند و نیازمند رویکردهای هیدرومتالورژیکی مجزا هستند:
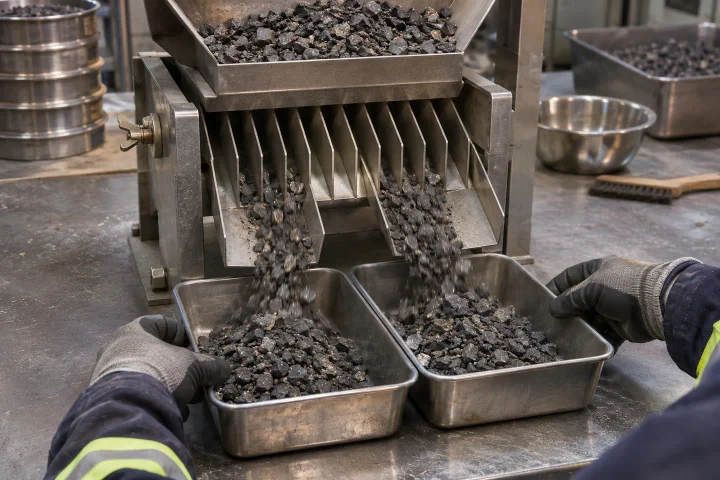
عیارسنجی، رفتار انحلال اسیدی و تعیین دانه رهایش کانی
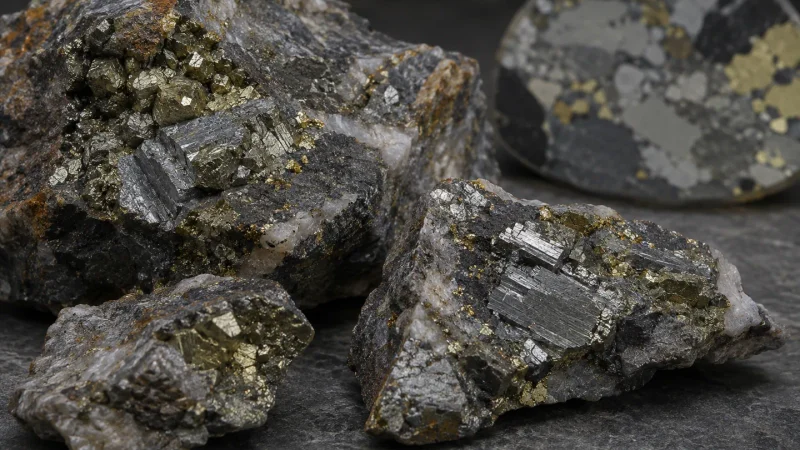
کانسنگهای اکسیدی شامل مالاکیت، آزوریت و کریزوکولا به سرعت در محلول رقیق اسید سولفوریک حل میشوند و نیازی به فرآیندهای پیچیده اکسیداسیون حرارتی ندارند. در مطالعات پیشامکانسنجی برای سرمایهگذاری در کارخانه کاتد مس، سنجش مصرف اسید سنگ اهمیت حیاتی دارد؛ زیرا سنگهای غنی از کلسیت و کربنات، اسید را بیدلیل مصرف کرده و هزینههای جاری خط را افزایش میدهند.
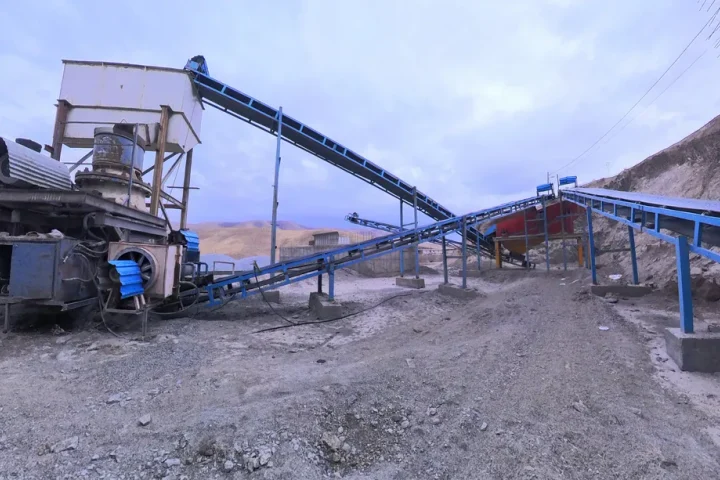
تعیین ابعاد خردایش بهینه کانسنگ مستقیماً با درجه آزادی کانیهای مس پیوند خورده است. اگر سنگ بیش از اندازه خرد شود، میزان تولید نرمه افزایش یافته و پد هیپ دچار انسداد جریان سیال خواهد شد؛ از سوی دیگر، خردایش ناقص و ابعاد درشت ذرات، دسترسی اسید به حفرات داخلی سنگ را ناممکن ساخته و نرخ بازیابی مس را به شدت افت میدهد.
آگلومراسیون کانسنگهای دانهریز و آمادهسازی خوراک هیپ
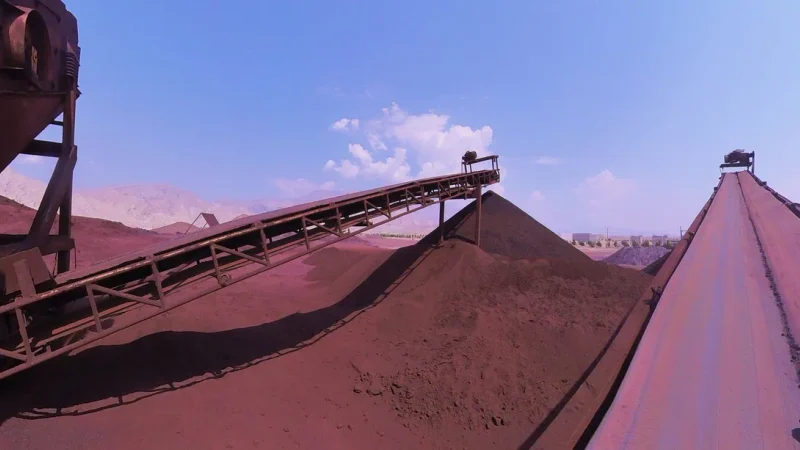
در کانسنگهای حاوی ذرات رس و نرمه، انباشت مستقیم سنگ بر روی پد هیپ باعث ایجاد پدیده کانالیزه شدن اسید و گرفتگی توده خاک میگردد. راهکار استاندارد صنعتی، فرآیند آگلومراسیون سنگهای خردایششده در استوانههای دوار مجهز به پاشش اسید سولفوریک غلیظ و آب صنعتی است.
این عمل سبب تشکیل گرانولهای متخلخل و مقاوم در برابر بار توده میشود و نفوذپذیری یکنواخت محلول شستوشو در توده پد را به بالاترین سطح ممکن میرساند. آگلومراسیون زمان دوره انحلال مس را تا سی درصد کاهش داده و دستیابی به راندمان استحصال بالای هشتاد و پنج درصد را از همان فازهای اولیه تضمین مینماید.
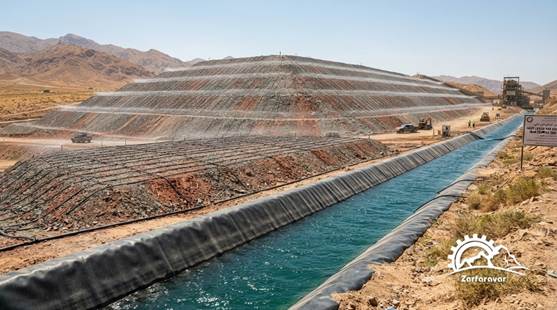
فرآیند هیپ لیچینگ و تانک لیچینگ؛ انتخاب مسیر فنی اقتصادی
بررسی مدلهای مالی مشخص میکند که در فاز سرمایهگذاری در کارخانه کاتد مس، انتخاب میان روش هیپ لیچینگ و تانک لیچینگ پیوسته، وابسته به عیار کانسنگ، حجم ذخیره، میزان سرمایه اولیه و ظرفیت برنامهریزیشده تولید سالانه است:
مهندسی پد هیپ لیچینگ، لاینرهای ژئوممبران و سیستم آبیاری قطرهای
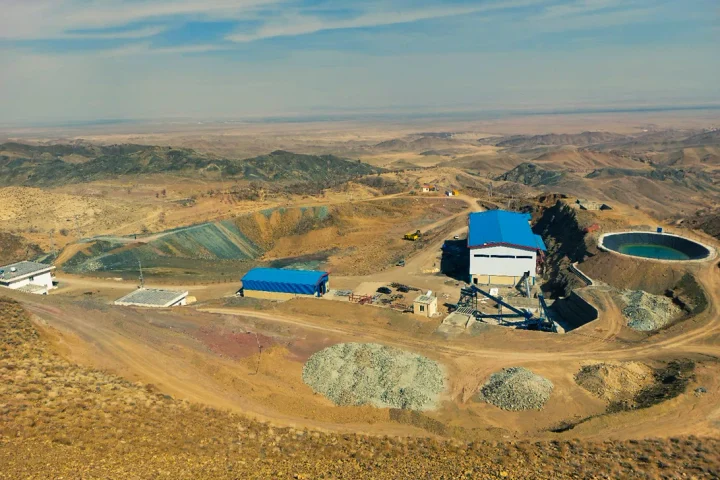
روش هیپ لیچینگ به دلیل نیاز به سرمایهگذاری اولیه بسیار پایینتر، محبوبترین گزینه برای معادن با ذخایر متوسط و بزرگ اکسیدی کشور به شمار میرود. ساختار مهندسی پد شامل تسطیح خاک بستر، غلتککوبی لایه رسی متراکم، نصب دولایه ورق ژئوممبران پلیاتیلنی سنگین با نفوذپذیری صفر، لایه محافظ ژئوتکستایل و شبکهای از لولههای کاروگیت مشبک جمعآوری محلول غنی مس است.
پاشش محلول اسیدی ضعیف بر روی سطح هیپ با استفاده از قطرهچکانهای جبرانکننده فشار و لولههای قطرهای در عمق ده سانتیمتری سطح خاک انجام میپذیرد. این شیوه آبیاری علاوه بر توزیع کاملاً یکنواخت مایع در مقطع توده، اتلاف تبخیری آب را در اقلیمهای خشک و گرمسیری تا چهل درصد نسبت به سیستمهای فوارهای کاهش میدهد و از تشکیل رسوبات ناخواسته جلوگیری میکند.
در اقلیمهای کوهستانی و سردسیر کشور، دفن لولههای قطرهچکان در عمق بیست سانتیمتری توده هیپ و نصب مبدلهای حرارتی صفحهای در مسیر محلول اسیدی برگشتی، مانع از یخزدگی خطوط در فصول سرد شده و پایداری بازیابی مس را در تمام طول سال حفظ مینماید.
کنترل جریان نفوذ و پایش مداوم اسیدیته پساب خروجی پد، ضامن استمرار عملیات موفق در سرمایهگذاری در کارخانه کاتد مس به روش هیپ است. ارتفاع انباشت هر پله هیپ معمولاً بین چهار تا شش متر تنظیم میشود تا از فشردهشدن لایههای زیرین زیر بار سنگین و مسدود شدن منافذ زهکشی کف پد به طور کامل پیشگیری شود.
علاوه بر این، فرآیند شستوشوی نهایی پدهای مستهلک با آب صنعتی و بازیافت اسید حبسشده در خلل و فرج سنگ، گامی مهم در کاهش مصرف اسید کل کارخانه است. محلول شستوشو پس از خروج از پد، مجدداً به عنوان آب جبرانی برای آمادهسازی اسید اولیه مدار مورد استفاده قرار میگیرد و ضایعات شیمیایی را به حداقل ممکن میرساند.
تانک لیچینگ و مدارهای همزندار برای خاکهای پرعیار
در مقابل، برای خاکهای پرعیار بالای دو و نیم درصد، یا کنسانترهها و باطلههای فلوتاسیون با ابعاد میکرونی، روش تانک لیچینگ با مخازن تحت همزدن پیوسته بازدهی بسیار بالاتری ایجاد میکند. این روش زمان اقامت مس را از چند ماه در پد هیپ، به چهار تا هشت ساعت در مخازن ضداسید کاهش داده و بازیابی را به بالای نود درصد میرساند.
با این وجود، هزینههای برق مصرفی آسیابها برای پودر کردن سنگ تا ابعاد میکرونی و قیمت بالای تجهیزات مخازن همزندار استیل یا پوششدادهشده با لاستیک ضداسید، این سیستم را صرفاً برای ظرفیتهای محدود اقتصادی میسازد؛ در حالی که برای اکثر مجریان سرمایهگذاری در کارخانه کاتد مس با تناژهای تودهای بزرگ، هیپ لیچینگ انتخابی بیرقیب است.
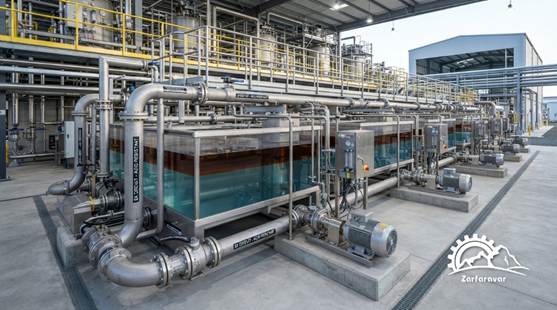
واحدهای استخراج با حلال و الکترووینینگ کاتد مس
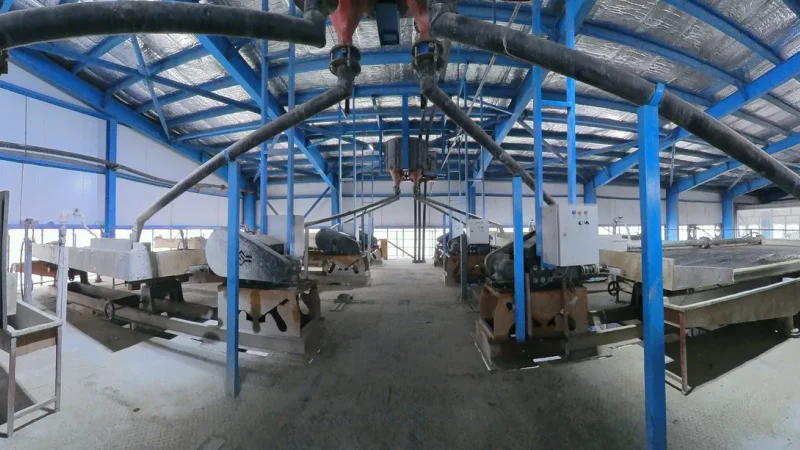
محلول خروجی از پد هیپ موسوم به محلول باردار، حاوی غلظت پایینی از یونهای مس به همراه ناخالصیهای نامطلوب آهن، منگنز و کلر است. این محلول به دلیل عیار پایین مس و بار آلایندگی اسیدی، مستقیماً قابل ارسال به سلولهای الکترولیز نیست و باید از فرآیند خالصسازی و تغلیظ استخراج با حلال و سالن الکترووینینگ عبور نماید:
جدایش انتخابی یونهای مس با استخراجکنندههای آلی اکسیما
در میکسرسترها، محلول آبی باردار در تماس شدید با یک فاز آلی پایه نفتی حاوی ماده استخراجکننده هیدروکسیاکسیم قرار میگیرد. در محاسبات فنی سرمایهگذاری در کارخانه کاتد مس، گزینش حلال اهمیت کلیدی دارد؛ زیرا این ماده آلی منحصراً با یونهای مس کمپلکس تشکیل داده و ناخالصیهای مضر آهن و اسید مازاد را در فاز آبی پس میزند.
پس از استخراج یونهای مس به فاز آلی، این فاز وارد مرحله شستوشو و سپس بازاستخراج با الکترولیت غلیظ اسیدی برگشتی از سالن الکترووینینگ میشود. طی این واکنش تعادلی، مس از فاز آلی جدا شده و محلولی بسیار زلال و با غلظت بالای مس پدید میآید که شرایط ایدهآل را برای رسوبدهی الکترولیتی فراهم میسازد.
مدیریت فاز آلی نیازمند پایش مداوم گرانروی، کشش سطحی و نقطه اشتعال حلال است. استفاده از رقیقکنندههای نفتی هیدروکربنی بدون بو با نقطه اشتعال بالا، ایمنی عملیاتی سیستم را تضمین کرده و از خطرات آتشسوزی در مجاورت تجهیزات مکانیکی اختلاط جلوگیری مینماید.
سالن الکترووینینگ، سلولهای پلیمربتن و آندهای سربی
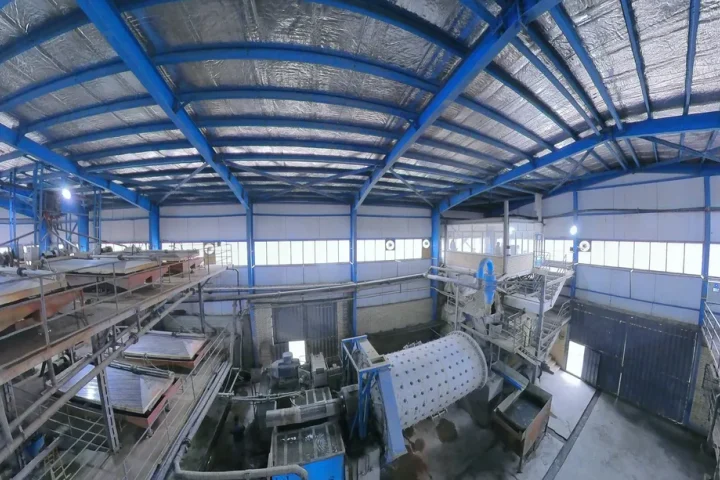
الکترولیت غلیظ و زلال وارد سلولهای الکترولیز سالن الکترووینینگ میشود. در این سالن، جریان برق مستقیم با آمپراژ بالا از میان سلولهای پلیمربتن ضداسید عبور داده میشود. کاتیونهای مس با دریافت الکترون بر روی صفحات کاتد فولاد زنگنزن رسوب کرده و گاز اکسیژن بر سطح آندهای آلیاژی نوردشده سربی آزاد میگردد.
برای مجریان سرمایهگذاری در کارخانه کاتد مس، کنترل دانسیته جریان الکتریکی و دمای الکترولیت در محدوده چهل و پنج درجه سانتیگراد، شاخص اصلی مصرف بهینه برق است. تزریق افزودنیهای اصلاحکننده کریستالیزاسیون نظیر چسب استخوان و گوارگام، سطحی کاملاً صاف و عاری از زبری و گرههای دندریتی بر روی کاتد ایجاد میکند.
کنترل هودهای مکنده اسیدی بر فراز سلولهای الکترووینینگ مانع از انتشار بخارات اسید سولفوریک در فضای سالن میشود و سلامت پرسنل و طول عمر تاسیسات فلزی را حفظ مینماید. صفحات کاتدی پس از سپری شدن دوره رسوبدهی شش تا هفت روزه، آماده مرحله جداسازی شمش میگردند.
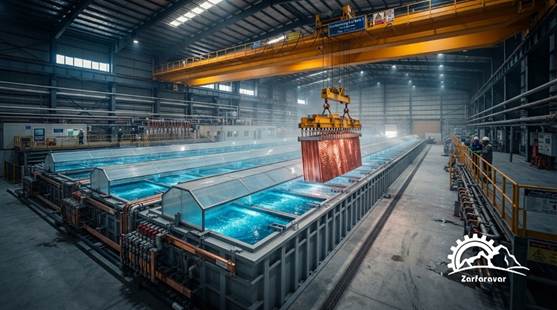
برداشت، کندن کاتد و بستهبندی شمشهای مس صادراتی
پس از رسیدن ضخامت رسوب مس خالص بر روی هر دو سمت صفحات بلنک استیل به حدود چهار تا پنج میلیمتر و دستیابی به وزن مطلوب پنجاه تا شصت کیلوگرم در هر لایه کاتدی، جرثقیل سقفی اتوماتیک دستههای کاتد را از سلولهای الکترووینینگ خارج کرده و به حوضچههای شستوشوی آب گرم منتقل میسازد:
ماشینهای مکانیزه کاتدکنی و کنترل خلوص آزمایشگاهی کاتد
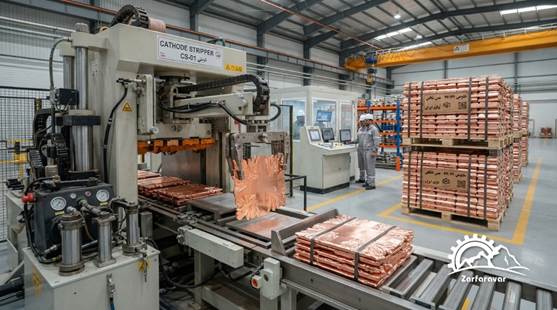
دوشهای آب گرم تصفیهشده با دمای شصت و پنج درجه سانتیگراد، باقیمانده اسید و سولفات مس چسبیده به سطح را شستوشو میدهند تا از هرگونه کدر شدن رنگ فلز یا اکسیداسیون سطحی جلوگیری شود. سپس دستگاههای کاتدکنی با اعمال ضربه مکانیکی هیدرولیک و مکانیزمهای تیغهای ظریف، لایههای مس را بدون آسیب به صفحه استیل جدا مینمایند تا کیفیت مورد انتظار در سرمایهگذاری در کارخانه کاتد مس به بالاترین تراز صادراتی برسد.
کاتدهای جداشده تحت آزمونهای کوانتومتری دقیق قرار میگیرند تا انطباق آن با استانداردهای خلوص بینالمللی با عیار نود و نه ممیز نود و نه صدم درصد تایید گردد. در نهایت، شمشهای مس در بستههای استاندارد یک تنی با تسمههای فولادی مقاوم مهار شده و آماده بارگیری و صادرات مستقیم میشوند.
ارزیابی مالی، برآورد هزینهها و دوره بازگشت سرمایهگذاری
بررسی مدلهای کسبوکار در بخش سرمایهگذاری در کارخانه کاتد مس نشان میدهد که ساختار هزینهای این صنعت در مقایسه با سایر حوزههای متالورژی فلزات پایه بسیار شفاف و قابل پیشبینی است. تفکیک سرفصلهای مخارج سرمایهای ثابت و هزینههای جاری دوره بهرهبرداری به شرح زیر تحلیل میشود:
▪ مخارج سرمایهگذاری اولیه تاسیسات: شامل عملیات تسطیح پد هیپ، خرید لاینرهای ژئوممبران، احداث حوضچههای محلول، تجهیز پکیج استخراج با حلال، سالن الکترولیز، ترانسرکتیفایر و خطوط انتقال برق.
▪ هزینههای جاری دوره بهرهبرداری: عمدتاً متشکل از بهای اسید سولفوریک مصرفی، شارژ مواد آلی اکسیما، مصرف برق ترانسرکتیفایرها، آب صنعتی، قطعات سایشی پمپها و دستمزد نیروی انسانی متخصص.
تحلیل حساسیت اقتصادی نشان میدهد که سودآوری پروژه بیش از هر عاملی به دو پارامتر بهای جهانی مس در بازارهای بینالمللی و میزان مصرف اسید سولفوریک در تن کانسنگ وابسته است. مدیریت بهینه مصرف اسید از طریق کنترل دانهبندی و پیششستوشوی کربناتها، حاشیه سود نهایی طرح را حتی در شرایط رکود قیمت جهانی فلزات حفظ مینماید.
در جدول راهنمای زیر، برآورد ساختار هزینهای و شاخصهای اقتصادی احداث یک واحد کاتد مس با ظرفیت اسمی هزار تن در سال به روش هیپ لیچینگ خلاصه شده است:
جدول راهنمای شاخصهای فنی و مالی احداث کارخانه کاتد مس هزار تنی
|
سرفصل شاخص اقتصادی / فنی |
محدوده برآورد استاندارد طرح |
توضیحات و الزامات متالورژیکی |
|
ظرفیت اسمی سالانه کاتد |
۱,۰۰۰ تن مس خالص |
خلوص ۹۹.۹۹ درصد گرید صادراتی بینالمللی |
|
سرمایهگذاری ثابت اولیه |
۱.۲ تا ۱.۸ میلیون دلار |
شامل پد هیپ، واحد استخراج با حلال و سالن الکترووینینگ |
|
مصرف اسید به ازای هر تن سنگ |
۲۵ تا ۴۵ کیلوگرم |
بسته به میزان کانیهای کربناته مصرفکننده اسید در کانسنگ |
|
مصرف ویژه انرژی الکتریکی |
۲,۰۰۰ تا ۲,۲۰۰ کیلوواتساعت |
به ازای تولید هر تن کاتد مس در مدار الکترووینینگ |
|
دوره بازگشت سرمایه طرح |
۱۴ تا ۲۰ ماه کاری |
در صورت پایداری ظرفیت اسمی و تامین خوراک اکسیدی معدن |
پیکربندی خطوط تولید کاتد مس و خدمات تخصصی مهندسی
احداث یک واحد هیدرومتالورژی مدرن نیازمند همگرایی تخصصی میان علوم زمینشناسی، شیمی کاربردی، مکانیک سیالات و مهندسی برق قدرت است. در مسیر سرمایهگذاری در کارخانه کاتد مس، هرگونه خطا در برآورد شیب هیدرولیکی پد، سایزینگ لولههای انتقال اسید یا انتخاب نامناسب پوشش سلولهای الکترووینینگ میتواند توقفهای پرهزینه به خط تحمیل کند.
شرکت مهندسی زرفرآور خاورمیانه با برخورداری از کادر مجرب مهندسی و پایلوت تخصصی هیدرومتالورژی، زنجیره کاملی از خدمات مهندسی و مشاورهای را در اختیار سرمایهگذاران و شرکتهای معدنی کشور قرار میدهد. این خدمات از فاز ارزیابی نمونههای صحرایی تا بهرهبرداری صنعتی خط تولید کاتد مس را شامل میگردد:
▪ آزمونهای ژئومتالورژی و آزمایشگاهی: تعیین نرخ دقیق مصرف اسید سنگ، مدلسازی سینتیک انحلال مس، تستهای آگلومراسیون و غربالگری استخراجکنندههای آلی اختصاصی متناسب با املاح کانسنگ.
▪ طراحی کارخانه فرآوری مواد معدنی در سه فاز مفهومی، پایه و تفصیلی: تدوین دیاگرامهای جریان مواد و متالورژی، سایزینگ مهندسی تجهیزات میکسرسترها، طراحی هیدرولیکی پد هیپ و محاسبات ترانسرکتیفایر الکترولیز.
▪ تامین و نظارت بر ساخت تجهیزات تخصصی: نظارت بر تولید سلولهای پلیمربتن مقاوم، آندهای آلیاژی نوردشده ضدتابیدگی، پلیتهای استیل ضدخمش و لاینرهای ژئوممبران استاندارد صنعتی.
▪ راهاندازی میدانی کارخانه و تثبیت شاخصهای کیفی: استقرار در سایت تا دستیابی به کاتد با خلوص نود و نه ممیز نود و نه صدم درصد صادراتی و آموزش پرسنل بهرهبردار کارخانه.
جمعبندی و نقشه راه سرمایهگذاری صنعتی در تولید کاتد مس
تولید کاتد مس به عنوان پیشران صنایع فلزات غیرآهنی کشور، حاشیه سودی استثنایی و چشماندازی روشن برای فعالان معدنی ترسیم کرده است. موفقیت پایدار در سرمایهگذاری در کارخانه کاتد مس، در گرو پیوند ناگسستنی میان مطالعات کانیشناسی اولیه، طراحی دقیق مدار استخراج با حلال و مدیریت مهندسی هزینههای جاری نهفته است.
اتکا به رویکردهای غیرعلمی، چشمپوشی از آزمونهای مصرف اسید و اجرای پدهای غیراستاندارد، سرمایه را به سرعت در معرض تهدید قرار میدهد؛ در حالی که اجرای مهندسی طرح، بهرهوری پایدار و سودآوری کلان پروژه را تضمین مینماید.
کارشناسان ارشد شرکت مهندسی زرفرآور خاورمیانه در تمامی مراحل آزمونهای آزمایشگاهی، مدلسازی فنی، تامین تجهیزات و احداث کارخانه، در کنار سرمایهگذاران و صنعتگران کشور هستند تا کانسنگهای مس به بالاترین ارزش افزوده اقتصادی تبدیل گردند.